Gesponsord artikel
Wie Druck, Harzviskosität und Systemdichtheit die Reproduzierbarkeit und Eigenschaften von Bauteilen bei der Vakuuminfusion beeinflussen
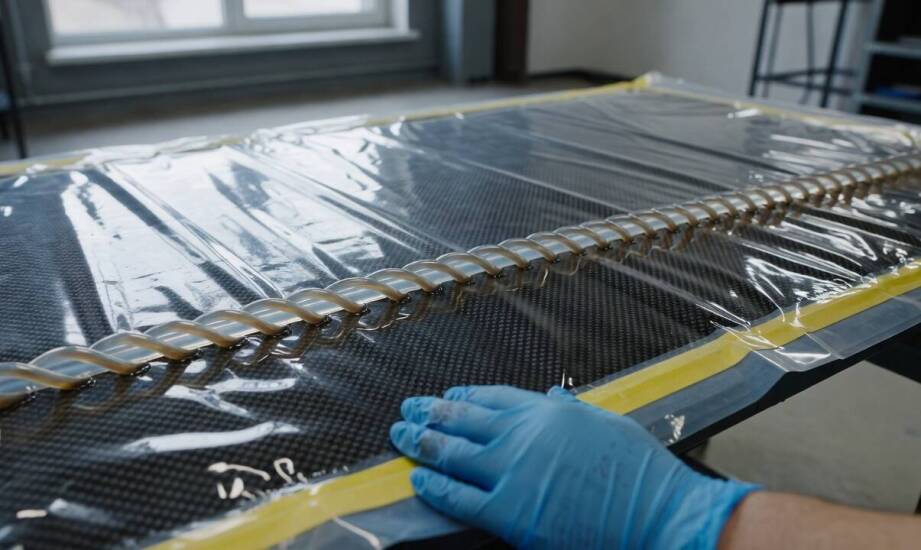
In der Fertigungspraxis liefert derselbe Prozess zur Herstellung von Verbundbauteilen selten identische Ergebnisse, wenn er ausschließlich auf der Erfahrung und Intuition des Bedienpersonals basiert. Unterschiede bei Druckeinstellungen, Harztemperatur oder der Konfiguration des Systems können sowohl den Imprägnierungsverlauf als auch die Eigenschaften des fertigen Bauteils deutlich verändern. Industrieunternehmen, Hersteller von Sonderfahrzeugen und Anbieter moderner Automatisierungstechnik erwarten jedoch eine hohe Reproduzierbarkeit ihrer Komponenten. Selbst geringfügige Abweichungen während des Formgebungsprozesses können zu Unterschieden bei Gewicht, Steifigkeit oder versteckten inneren Defekten führen. Eine konsequente Kontrolle der Strömungs- und Prozessphysik ist daher unerlässlich, um stabile Ergebnisse zu erzielen.
Auch lesenswert: Aktuelle Trends bei der Herstellung von Metallzäunen
Parameter, die die Qualität der Imprägnierung bestimmen
Eine fachgerecht durchgeführte Vakuuminfusion von Laminaten beginnt mit der präzisen Platzierung einer trockenen Glas- oder Carbonfaser-Preform auf der Werkzeugoberfläche. Anschließend wird die Konstruktion mit einer dichten Folienmembran abgedeckt, sorgfältig abgedichtet und an eine leistungsstarke Vakuumpumpe angeschlossen. Das erzeugte Vakuum verdichtet die Verstärkungsfasern und schafft den notwendigen Druckunterschied, durch den das Harz kontrolliert aus dem Vorratsbehälter in das System transportiert wird. Der gesamte Prozess wird ausschließlich durch den Atmosphärendruck angetrieben, dessen Höhe unmittelbar den späteren Faserverdichtungsgrad beeinflusst.
Auch lesenswert: Welche Fenster schützen am besten vor Lärm?
Undichte Stellen an der Vakuumfolie, lose Schlauchverbindungen oder eine unzureichende Leistung des Vakuumsystems reduzieren die wirksame Druckdifferenz erheblich. Dies kann die Fließgeschwindigkeit des Harzes deutlich verringern und die Bildung von Lufteinschlüssen begünstigen. Eindringende Luft verursacht Hohlräume, Poren oder trockene Bereiche innerhalb des Laminats. Technologische Untersuchungen zeigen, dass selbst geringe Vakuumverluste die Prozesssicherheit beeinträchtigen können. Ein stabiles Vakuumniveau von etwa 0,8 bis 0,95 bar Unterdruck gilt in vielen Anwendungen als wichtige Voraussetzung für eine zuverlässige Laminatherstellung.
Auch lesenswert: Einsatz von Transformatoren im Bergbau
Die Harzviskosität beeinflusst wiederum direkt die Dynamik der Imprägnierung. Mit steigender Temperatur sinkt die Viskosität häufig deutlich, gleichzeitig verkürzt sich jedoch die Verarbeitungszeit des Harzes und die Vernetzung setzt schneller ein. Ein zu viskoses Harz erschwert die vollständige Benetzung entfernter Bereiche der Form. Ein zu dünnflüssiges System kann dagegen zu unerwünschten Materialverlusten oder zur Verschiebung von Verstärkungsstrukturen führen. In der Praxis werden bei vielen Infusionsverfahren Harzsysteme eingesetzt, die eine niedrige Arbeitsviskosität aufweisen und genügend Verarbeitungszeit bis zur Gelierung bieten.
Strömungssystem und Vermeidung typischer Prozessfehler
Eine gleichmäßige Imprägnierung großer oder geometrisch komplexer Bauteile erfordert eine durchdachte Anordnung von Harzeinlässen, Entlüftungspunkten sowie Fließhilfen. Zusätzliche Fließmedien können die horizontale Verteilung des Harzes deutlich beschleunigen. Werden sie jedoch falsch positioniert oder übermäßig eingesetzt, kann das sogenannte Race-Tracking auftreten. Dabei fließt das Harz bevorzugt entlang von Bereichen mit geringerem Widerstand und umgeht kritische Zonen im Zentrum des Laminats. Entlüftungskanäle sollten daher gezielt dort positioniert werden, wo die Harzfront zuletzt eintrifft, um verbliebene Luft sicher aus der Form zu verdrängen.
Fehler bei der Auslegung des Fließsystems machen sich häufig unmittelbar am fertigen Bauteil bemerkbar. Trockene Stellen entstehen oft dann, wenn das Harz zu schnell einströmt und die Entlüftung behindert wird. Gaseinschlüsse bilden sich, wenn einzelne Bereiche der Preform vom Harz umschlossen werden, bevor die Luft vollständig entweichen konnte. Lokale Harzansammlungen entstehen dagegen häufig durch fehlende Drosselbereiche im letzten Abschnitt des Füllvorgangs. Die Optimierung von Einlasspunkten und Harzverteilungswegen gehört daher zu den wirksamsten Methoden, um solche Defekte ohne Anpassung des Harzsystems zu reduzieren.
Laminatqualität und reproduzierbare Fertigung
Konsequent eingehaltene Fertigungsprozesse ermöglichen hohe Faseranteile und eine geringe Porosität des fertigen Bauteils. Das Ergebnis sind Verbundwerkstoffe mit hoher Steifigkeit, guter Ermüdungsfestigkeit und reduziertem Gewicht im Vergleich zu vielen offenen Laminierverfahren. Eine gleichmäßige Harzverteilung sorgt zudem für eine homogene Materialstruktur und minimiert unerwünschte lokale Schwachstellen. Eine höhere Verdichtung der Verstärkungsfasern verbessert die mechanischen Eigenschaften des Bauteils und trägt zur langfristigen Stabilität von Gehäusen, Verkleidungen und technischen Konstruktionen bei.
Um über viele Produktionszyklen hinweg konstante Eigenschaften zu gewährleisten, sind standardisierte Arbeitsabläufe unverzichtbar. Jede Faserlage muss nach einem festgelegten Schema positioniert werden, und auch die Anordnung der Harzleitungen sollte von Zyklus zu Zyklus identisch bleiben. Die Dokumentation von Füllzeiten, Materialverbrauch und Dichtheitsprüfungen erleichtert die frühzeitige Erkennung von Prozessabweichungen. Automatisierte Dosiersysteme und die kontinuierliche Überwachung relevanter Temperaturwerte unterstützen zusätzlich eine gleichbleibende Produktqualität.
Parameter anpassen oder die Form neu konstruieren?
Die Optimierung von Arbeitsdruck, Werkzeugtemperatur oder Harzverteilung führt besonders dann zu guten Ergebnissen, wenn die Ursache eines Problems unmittelbar im Prozessablauf liegt. Treten bestimmte Fehler jedoch trotz stabiler Prozessbedingungen immer wieder auf, reicht eine reine Parametrierung häufig nicht aus. In solchen Fällen müssen die Strömungswege, die Formgeometrie oder die Konstruktion der Verstärkungslagen überprüft werden. Eine systematische Datenerfassung und Prozessanalyse hilft dabei, operative Fehler von konstruktiven Schwächen zu unterscheiden und gezielte Verbesserungsmaßnahmen einzuleiten.
Das Unternehmen Lamineo setzt seine langjährige Erfahrung in der Verarbeitung von Verbundwerkstoffen seit 1989 in unterschiedlichen Industrieprojekten ein. Am Standort in Kąkolewo werden Bauteile für Branchen wie Fahrzeugbau, Telekommunikation und Medizintechnik gefertigt. Zum Leistungsspektrum gehören sowohl fortschrittliche Laminierverfahren als auch geschlossene Vakuumverfahren für Serien- und Einzelproduktionen. Die Auswahl der Prozessparameter erfolgt dabei stets unter Berücksichtigung der jeweiligen Anforderungen an Festigkeit, Gewicht und Funktionalität der Bauteile.
Kleine Veränderungen bei Druck, Temperatur oder Strömungsführung können das Ergebnis einer Vakuuminfusion deutlich beeinflussen.
Die Dichtheit des Systems und die Leistungsfähigkeit des Vakuums bestimmen die Imprägnierungsgeschwindigkeit sowie das Risiko von Poren und trockenen Bereichen.
Die Harzviskosität beeinflusst Fließverhalten, Gelierzeit und die gleichmäßige Benetzung der Verstärkungsfasern.
Die Positionierung von Harzeinlässen, Entlüftungen und Fließhilfen steuert die Qualität der Füllung großer Formen.
Die Eigenschaften des Laminats hängen direkt vom Faseranteil, Gewicht, der Steifigkeit und der Ermüdungsbeständigkeit ab.
In der Serienfertigung sichern Standardisierung, präzise Dosierung und kontinuierliche Prozesskontrolle eine hohe Wiederholgenauigkeit.
Dauerhaft auftretende Fehler erfordern mitunter neben Prozessanpassungen auch Änderungen an Form oder Bauteilkonstruktion.
FAQ
Welche Anzeichen deuten am häufigsten auf Probleme bei der Vakuuminfusion hin?
Typische Hinweise sind trockene Bereiche, Poren, Lufteinschlüsse oder lokale Harzansammlungen. Solche Defekte entstehen häufig durch Undichtigkeiten, eine ungeeignete Strömungsführung oder unzureichenden Unterdruck. Treten sie wiederholt auf, sollten sowohl die Prozessparameter als auch die Konstruktion der Form überprüft werden.
Warum ist die Harzviskosität bei der Vakuuminfusion so wichtig?
Die Viskosität bestimmt, wie schnell und gleichmäßig das Harz in die Verstärkungsstruktur eindringt. Ein zu hochviskoses Harz verlangsamt die Fließfront und kann schwer zugängliche Bereiche der Form unzureichend benetzen. Eine sehr niedrige Viskosität kann dagegen Materialverluste oder Verschiebungen im Faseraufbau begünstigen. Auch die Umgebungstemperatur beeinflusst das Fließverhalten und die Verarbeitungszeit.
Wann reicht eine Prozessoptimierung aus und wann ist eine Neukonstruktion erforderlich?
Eine Anpassung von Druck, Temperatur oder Dichtheit genügt meist bei prozessbedingten Schwankungen. Treten Fehler trotz stabiler Bedingungen regelmäßig auf, sollte die Ursache in der Formgeometrie, der Anordnung der Fließkanäle oder im Aufbau der Verstärkung gesucht werden. In solchen Fällen beseitigt eine reine Parameterkorrektur die Ursache häufig nicht dauerhaft.
Artikelkategorien
Empfohlene Artikel
Wie bewertet man die Bereitschaft eines polnischen CMO für Eigenmarken auf dem DACH-Markt?
Warum Profil und Beschichtung das Verhalten einer Metalldachfläche über Jahrzehnte bestimmen

Kann man qualitativ hochwertige und günstige Holztreppen aus Polen bestellen?
